
Datum objave: 9. august 2026.
Autor: Hu Yanwei, tehnički stručnjak za Cymber Metal
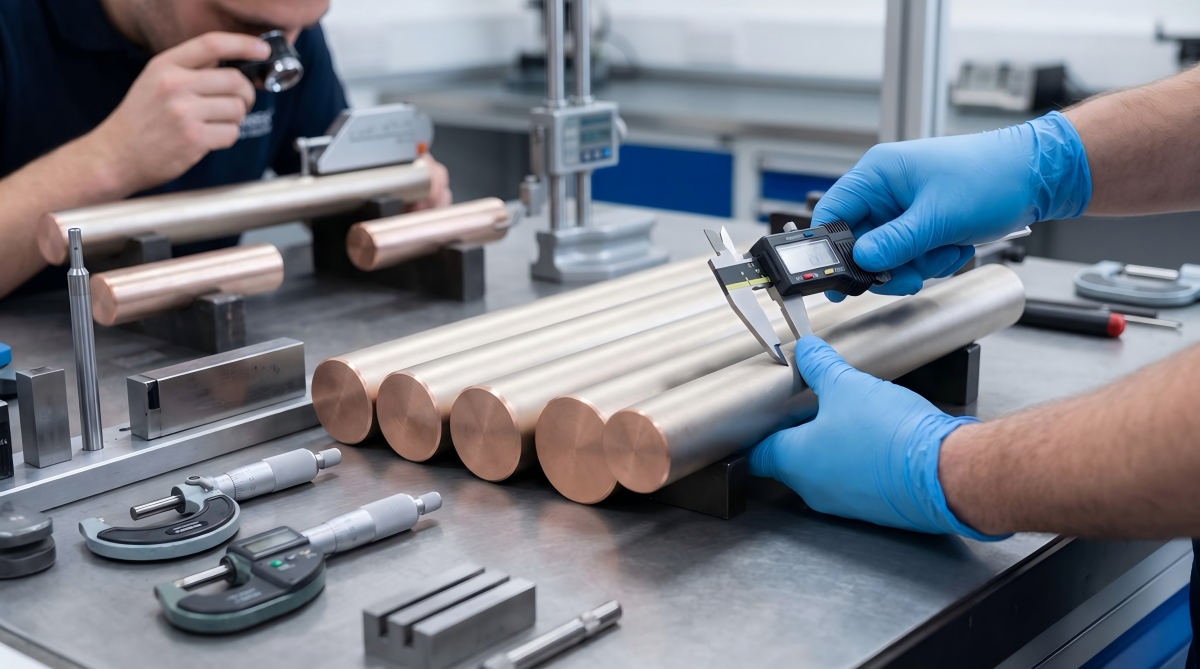
Kupovina sjajne srebrne šipke i njeno nazivanje "morskim kvalitetom" je način na koji jeftin premaz postaje skupo gašenje.
Zahtjev za ponudu (RFQ) koji kaže samo „niklovana bakrena šipka, 10 mikrona“ ostavlja teške odluke dobavljaču. Da li je 10 mikrona prosječna ili minimalna lokalna debljina? Da li su odrezani krajevi premazani? Da li je nanos elektrolitički nikl ili elektrohemijski nikl-fosfor? Hoće li šipka stajati unutar suhe razvodne ploče, biti izložena kondenzaciji opterećenoj solju u strojarnici ili ostati potopljena u tekućoj morskoj vodi?
To nisu mali detalji. Niska ponuda može sakriti tanke površine blizu regala, neobložene krajeve, loše prianjanje, dimenzionalni rast i izvještaj o slanoj magli bez kriterija prihvatanja. Kupac štedi novac po kilogramu, a zatim plaća za odbijene sklopove, ponovno presvlačenje, kašnjenje posude ili hitnu zamjenu.
Cymber Metalova verifikovana biblioteka proizvoda uključujeNiklovana bakrena šipka za upotrebu u morukao komercijalni put proizvoda. Ovaj vodič se bavi inženjerskim pitanjima koja treba riješiti prije nego što kupac tretira taj opis proizvoda kao potpunu specifikaciju.
Brzi odgovor: Da li je niklovana bakrena šipka pogodna za pomorsku upotrebu?
Niklovana bakrena šipka može biti pogodna za dijelove brodske elektrotehnike kada je bakrenoj jezgri visoke provodljivosti potrebna zaštita od vlažnog, slanog zraka, kondenzacije ili povremenog prskanja. Nije automatski pravi materijal za kontinuirano uranjanje u morsku vodu. Pogodnost zavisi od vrste bakra, vrste naslaga nikla, minimalne lokalne debljine, pokrivenosti krajeva i obrađenih dijelova, prianjanja, poroznosti, dizajna kontakta i plana ispitivanja koji odgovara stvarnoj izloženosti.
Ta razlika je bitna. Niklovanje je površinska barijera. Cupronickel i nikl aluminijum bronza su legure za prolazni presjek. Oštećenjem premaza podloga je izložena; mašinski obrađena legura za prolazni presjek, hemijska otpornost na koroziju ostaje.
Počnite s izloženošću moru, a ne s krajem
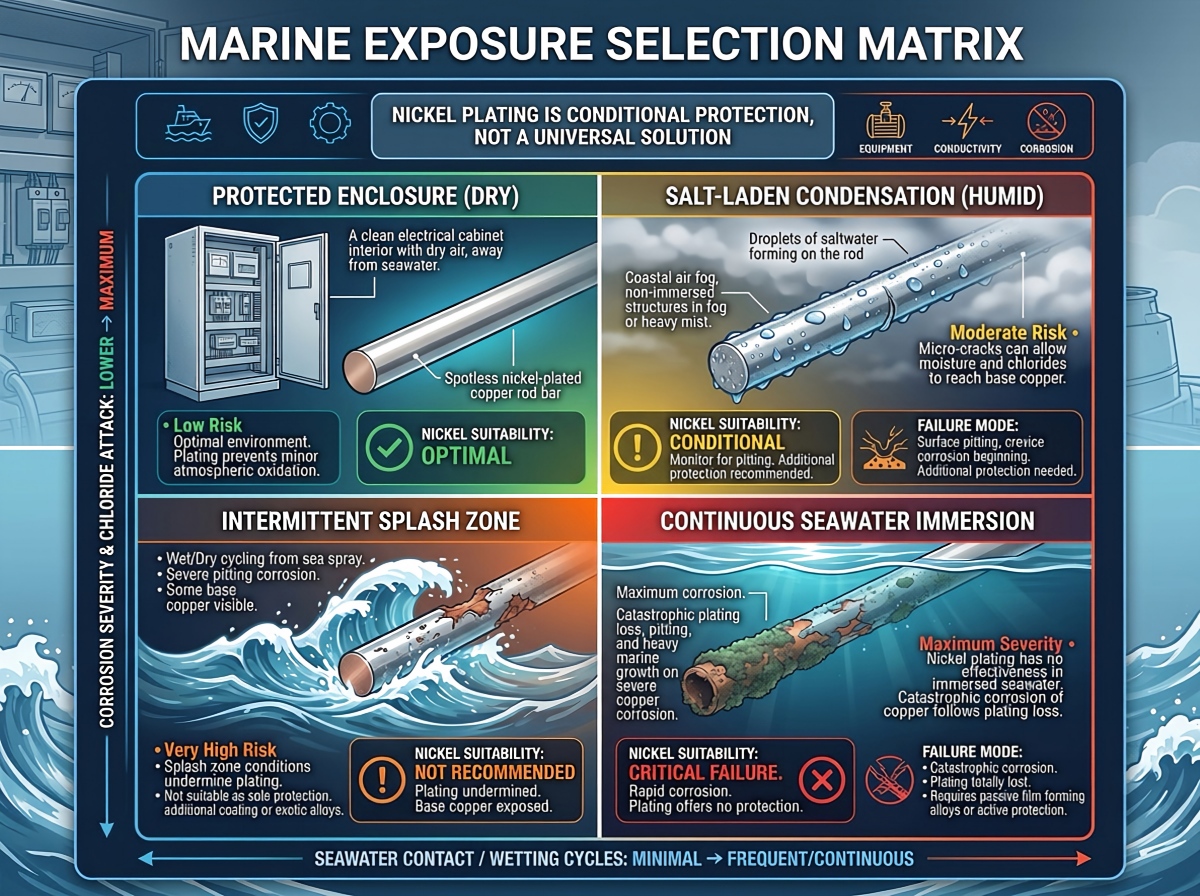
"Upotreba na moru" je previše nejasna za narudžbenicu. Šipka unutar električnog kućišta sa IP zaštitom ne suočava se s istim načinom kvara kao dio koji provodi struju u zoni prskanja, a nijedna ne bi trebala biti specificirana kao osovina u kontinuiranoj morskoj vodi.
| Uslovi izloženosti | Niklovana bakrena šipka | Glavni rizik koji treba preispitati | Bolje pitanje za RFQ (Zahtjev za ponudu) |
|---|---|---|---|
| Suhi ili klimatski kontrolirani prostor | Često praktična opcija | Oštećenja pri rukovanju, kontaktni otpor i nepotrebni troškovi premazivanja | Koja temperatura, struja i dizajn spoja se primjenjuju? |
| Visoka vlažnost ili kondenzacija opterećena solju | Često vrijedi procijeniti | Pore, tanke mrlje, pukotine i neobloženi posječeni vrhovi | Da li postoji odvod kondenzacije i definisano ispitivanje korozije? |
| Povremeno prskanje ili atmosfera sa strane palube | Uslovno | Abrazija, oštećenje rubova, zadržavanje klorida i galvanska interakcija | Kolika je učestalost prskanja, ciklus čišćenja i metal koji se spaja? |
| Neprekidna stajaća morska voda | Nije zadani odabir | Defekti premaza, pukotine i otežana inspekcija na terenu | Treba li umjesto toga koristiti rješenje za koroziju kroz legure? |
| Tekuća morska voda ili usluga erozije i korozije | Obično je potreban još jedan pregled materijala | Trošenje premaza, udar i izložena podloga | Koja brzina, temperatura, pritisak i sadržaj čvrstih materija se primjenjuju? |
Ako je električna provodljivost dominantan zahtjev, može imati smisla koristiti pozlaćenu bakrenu jezgru visoke provodljivosti. Ako je dugoročna otpornost na morsku vodu dominantan, uporediteproizvodi od kupronikelaiLegure bakra i nikla za pomorsku i priobalnu upotrebuprije zaključavanja crteža. Niklovanje i legiranje bakra i nikla nisu zamjenjivi opisi.
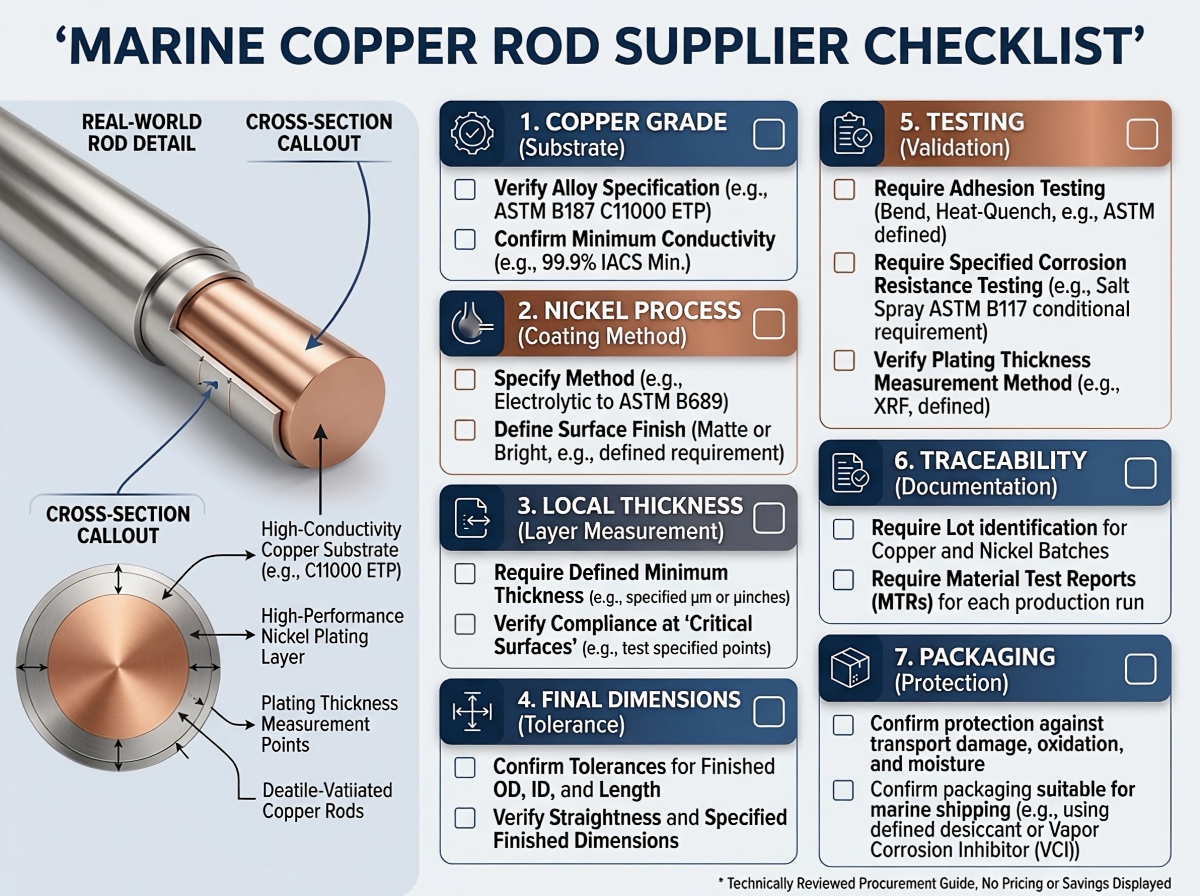
Odaberite bakrenu jezgru prije određivanja nikla
Nikl ne može spasiti pogrešnu podlogu. Osnovna šipka i dalje provodi struju, kontrolira termičke performanse, pokreće obradivost i određuje što se događa ako se premaz ošteti.
Za električne šipke i mašinski obrađene provodnike, kupci obično počinju sa visokoprovodljivim materijalima.opcije materijala od čistog bakraKonačna ocjena mora biti vezana za crtež i mjerodavni standard, a ne za labavu frazu poput „crveni bakar“.
| Bakrena jezgra | Zašto kupci to razmatraju | Oprez prilikom nabavke |
|---|---|---|
| C11000 elektrolitički žilavi bakar | Visoka električna provodljivost, široka dostupnost i poznata električna upotreba | Potvrdite temperaturu, provodljivost, procesna ograničenja vezana za kisik i primjenjivi ASTM/EN/JIS standard |
| C10200 bakar bez kisika | Visoka provodljivost sa niskim sadržajem kisika za primjene gdje je važno ponašanje povezano s kisikom ili vodikom | Nemojte pretpostavljati da je bakar bez kisika otporniji na morsku vodu; potreban je ispravan standard materijala i certifikat serije. |
| Legura bakra veće čvrstoće | Bolja čvrstoća, omekšavanje ili ponašanje pri habanju za određeni radni angažman | Provodljivost može značajno pasti; nemojte mijenjati bez električnog i termičkog pregleda |
A Kovane šipke od čistog bakra C11000i jedanbakrena šipka bez kisikaOba mogu biti ispod sloja nikla, ali nisu ista kupovina. U zahtjevu za ponudu (RFQ) treba navesti klasu, standard, stanje, prečnik, dužinu, pravoliniju, zahtjev za provodljivost i da li se dimenzije primjenjuju prije ili poslije prevlačenja. ASTM B187/B187M je jedna od često navođenih specifikacija za bakarne šipke, sabirnice, žice i profile, ali ugovor treba da identifikuje potrebno izdanje i stanje legure.
Provodljivost: Bakarno jezgro obavlja težak posao
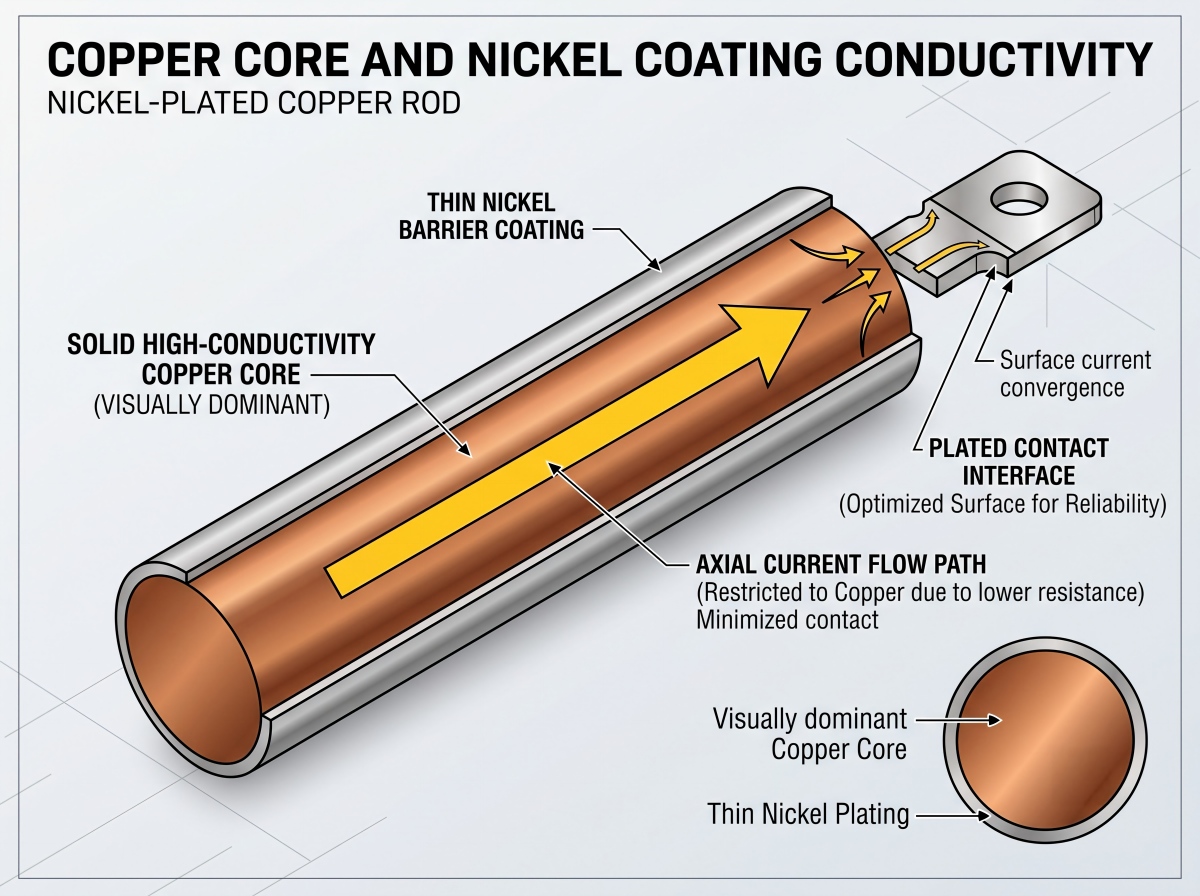
Na 20°C, 100% IACS odgovara približno 58 MS/m. Čisti nikl ima samo oko 14 MS/m, što je otprilike četvrtina te vrijednosti. To poređenje zvuči alarmantno sve dok se ne uzme u obzir geometrija: premaz nikla mjeren u mikrometrima okružuje bakarno jezgro mjereno u milimetrima.
Na primjer, teorijski otpor bakarne šipke dužine 1 m i promjera 20 mm pri 58 MS/m iznosi oko 55 mikro-oma prije spojeva i korekcije temperature. Niklova ljuska od 10 mikrometara ne pretvara šipku iznenada u niklov provodnik niske provodljivosti. Aksijalna struja ostaje dominirana bakarnom jezgrom.
Veći rizik se često javlja na samom spoju. Kontaktni pritisak, hrapavost površine, nikl oksid, kontaminacija, materijal spoja, dizajn podloške i opuštanje vijka mogu promijeniti otpor spoja mnogo više nego što tanki premaz mijenja otpor šipke u masi. Zato dobavljač ne bi trebao odgovoriti na pitanje provodljivosti samo na osnovu certifikata osnovnog metala.
Navedite dvije različite provjere kada ih aplikacija zahtijeva:
- Provodljivost ili otpornost osnovnog metala, mjerena dogovorenom metodom kao što je ASTM B193 ili odgovarajućom metodom vrtložnih struja.
- Otpor završnog dijela ili spoja, mjeren Kelvinovom metodom s četiri terminala pri definiranom kontaktnom pritisku i temperaturi. Standard ASTM B539 može biti relevantan za statičke električne veze.
Za širu usporedbukalajisanje, srebro i niklovanje za čisti bakar, tretirajte izbor premaza kao odluku o interfejsu, a ne kao odluku o dekorativnoj završnoj obradi.
Ne pišite „niklovano“ bez definiranja procesa.
Elektrolitički nikl i elektrohemijski nikl-fosfor su različiti depoziti s različitim troškovima, raspodjelom debljine i električnim ponašanjem.
| Ruta premazivanja | Praktična prednost | Komercijalne ili tehničke nesuglasice |
|---|---|---|
| Elektrolitički nikl | Efikasan za jednostavne provodljive oblike i široko se koristi za inženjerske premaze | Raspodjela struje može uzrokovati nakupljanje na rubovima, stanjivanje udubljenja i varijacije u tački letve. |
| Elektrohemijski nikl-fosfor | Ujednačenija obrada na složenoj geometriji, otvorima i udubljenjima | Sadržaj fosfora mijenja otpornost, tvrdoću i ponašanje pri koroziji; proces obično košta više i mora biti specificiran. |
Za jednostavnu okruglu šipku, elektrolitički nikl može biti sasvim praktičan. Za duboko obrađene dijelove sa slijepim karakteristikama i kritičnom ujednačenošću, elektrohemijski nikl može zaslužiti reviziju. Dobavljač bi trebao navesti naziv procesa. "Nikl" nije dovoljno.
ASTM B689 i ISO 4526 se obično koriste za inženjerske elektrohemijski nanesene nikl prevlake. ASTM B733 i ISO 4527 se primjenjuju na autokatalitičke ili elektrohemijske nikl-fosforne prevlake. Ovi standardi ne uklanjaju potrebu za navođenjem podloge, klasifikacije prevlake, potrebne debljine, značajnih površina, naknadne obrade i testova prijema na narudžbenici.
Kolika je debljina nikla dovoljna?
Ne postoji univerzalna debljina morskog materijala. Koristite sljedeće vrijednosti samo kao početne opsege za zahtjev za ponudu (RFQ), a zatim kvalificirajte rezultat u odnosu na stvarnu izloženost i plan testiranja.
| Minimalna lokalna debljina koju specificira kupac | Početak diskusije o prijavi | Glavna mjera opreza |
|---|---|---|
| 2-5 mikrometara | Niklni bljesak, difuzijska barijera ili sloj za rukovanje | Preslaba osnova za samostalnu tešku zaštitu mora |
| 5-15 mikrometara | Lagana ili zaštićena izloženost električnoj energiji | Provjerite pore, presječene krajeve i jačinu kondenzacije |
| 15-30 mikrometara | Opšta industrijska ili atmosferska izloženost opterećena solju | I dalje zahtijeva kriterije prihvatljivosti adhezije, kontinuiteta i korozije |
| 25-50 mikrometara | Kandidatni asortiman za teže uslove prskanja ili rukovanja | Napon taloga, pucanje, hrapavost, rast tolerancije i troškovi mogu se povećati |
Ovi opsegovi nisu garancija. Ispravna vrijednost zavisi od vrste nanosa, očekivane poroznosti, završne obrade podloge, geometrije, klase izloženosti, projektnog vijeka trajanja i metode inspekcije. Više nikla ne znači automatski bolje.
Još važnije, pitajteminimalna lokalna debljina na definiranim značajnim površinama, ne samo prosjek. Dobavljač može prijaviti dobar prosjek, a istovremeno sakriti tanke površine u blizini polica, krajeva ili zasjenjenih elemenata.
Debljina također mijenja gotovu veličinu. Ako šipka od 25.000 mm primi 15 mikrometara nikla sa svake strane, njen nominalni promjer postaje 25.030 mm. Za osovinu h6 od 25 mm, zona tolerancije ISO 286 je široka samo oko 13 mikrometara. Ako se gotova osovina h6 obrađuje bez dodatka, dio može biti izvan tolerancije prije nego što dođe do montaže.
Crtež mora navesti jedno od sljedećeg:
- Dimenzije se primjenjuju prije pocinčavanja.
- Dimenzije se primjenjuju nakon galvanizacije.
- Dobavljač mora mašinski obraditi manju dimenziju, limirati i završno obraditi do konačne dimenzije bez probijanja premaza.
Redoslijed obrade može uništiti dobar premaz
Po mom iskustvu prilikom pregledavanja zahtjeva za ponudu (RFQ), kupci često specificiraju premaz i zaborave procesni proces. Tu počinju izbježivi kvarovi.
Duga šipka prvo galvanizirana, a kasnije izrezana imat će gole bakrene krajeve. Navoj obrađen nakon galvanizacije ima izložene bočne strane. Završni prolaz brušenja može ukloniti nikl s tačno određene površine ležaja ili zaptivke kojoj je bila potrebna zaštita. Oštri rubovi privlače neravnomjernu debljinu naslaga i lakše se kržu tokom rukovanja.
Morska korozija se također koncentrira tamo gdje su crteži obično tihi: mokro-suhe naslage soli, pukotine ispod stezaljki, korozija klorida na niklu, ogrebotine od instalacije i galvanski kontakt s nehrđajućim čelikom, aluminijem ili ugljičnim čelikom. Nikl je prvenstveno barijerni premaz, a ne pouzdana žrtvena zaštita. Nakon što pora ili ogrebotina otkrije bakar, može se razviti lokalizirani napad i puzanje podsloja u skladu s elektrokemijskim parom i uvjetima rada.
Čistiji put je obično:
- Potvrdite kvalitet podloge i ulazne dimenzije.
- Izrežite i obradite šipku, uključujući rupe, ravne ivice, navoje i zakošenja.
- Uklonite neravnine i nanesite radijuse ivica odobrene crtežom.
- Očistite i aktivirajte bakrenu površinu kontroliranim postupkom prethodne obrade.
- Maskirajte samo određena područja, a zatim nanesite ploču.
- Provjerite konačne dimenzije, lokalnu debljinu, prianjanje, pokrivenost i električne interfejse.
- Dijelove zapakujte na suho i zaštitite obrađene površine od abrazije i kontaminacije hloridom.
Taj redoslijed i dalje zavisi od crteža. Cymber Metalova publikapodrška za obradu bakraioprema za galvanizaciju, mašinsku obradu i inspekcijuStranice pružaju koristan kontekst mogućnosti, ali svaki prečnik, tolerancija, plan maskiranja i put inspekcije moraju biti potvrđeni za stvarnu narudžbu.
Nemojte pretpostavljati da iskustvo sa stanomsabirnica od bakra obložena niklomDokazuje ujednačeno nanošenje prevlake na okruglu šipku, duboki otvor ili navojnu komponentu. Geometrija kontrolira raspodjelu struje, dizajn stalka i lokacije mjerenja.
Inspekcija: Samo slani sprej nije plan kvalitete
Certifikat koji kaže „prošao ispitivanje u slanoj vodi“ je nepotpun. Koliko sati je prošao ispitivanje? Prema ASTM B117 ili ISO 9227? Da li je uzorak ogreban, izrezan ili ostavljen netaknut? Koje su površine pregledane? Da li su uključeni tragovi na stalku i ivice? Šta se smatralo neuspjehom: crvena korozija, korozija osnovnog bakra, stvaranje mjehurića, ljuštenje, mrlje ili određeno područje defekta?
Izloženost slanoj magli je komparativni ubrzani test. Ne pretvara se direktno u godine službe plovila. Izjava poput „500 sati jednako je pet godina na moru“ treba biti odbačena osim ako nije potkrijepljena validiranom korelacijom specifičnom za primjenu.
U narudžbenici treba navesti i da li se u testu koriste stvarni dijelovi ili reprezentativni ko-obrađeni kuponi, da li su odrezani krajevi zatvoreni i da li su uzorci označeni. Kontinuirana neutralna slana magla ne reprodukuje UV zračenje, cikluse mokro-suho, tekuće uranjanje, sulfide, mehanička oštećenja, električno opterećenje ili stvarni galvanski par.
| Stavka inspekcije | Šta kupac treba da traži | Zašto je to važno |
|---|---|---|
| Osnovni materijal | MTC koji prikazuje ocjenu, stanje i primjenjivi standard | Potvrđuje provodnik ispod premaza |
| Dimenzije | Izvještaj prije i poslije galvanizacije za kritične karakteristike | Sprečava da rast premaza naruši tolerancije prianjanja |
| Debljina premaza | Minimalna lokalna očitavanja na definiranim tačkama; ASTM B568/ISO 3497 XRF ili neka druga dogovorena metoda | Prosječna debljina može sakriti slaba mjesta |
| Adhezija | Dogovorena metoda ispitivanja, s ASTM B571 kao mogućom referencom | Loša prethodna obrada možda se neće pojaviti prilikom vizualne provjere |
| Poroznost i pokrivenost | Definisane značajne površine, krajevi, tačke regala i nivo prihvatanja | Mali defekti mogu izložiti bakar u hloridnoj upotrebi |
| Ispitivanje korozije | Metoda, trajanje, priprema uzorka i objektivni kriteriji prihvatljivosti | Omogućava upoređivanje rezultata dobavljača |
| Električni test | Osnovna provodljivost plus konačni kontaktni ili djelimični otpor gdje je potrebno | Odvaja kvalitet materijala od performansi interfejsa |
| Sljedivost | Identitet topline/lota povezan sa zapisima o seriji prevlačenja i inspekciji | Sprečava da papirologija pluta bez ikakvog sadržaja isporučenim štapovima |
XRF ispitivanje debljine može biti korisno, ali plan mjerenja je važniji od jednog atraktivnog broja. Zakrivljene površine šipki zahtijevaju odgovarajuću kalibraciju instrumenta i kontrolu geometrije. Definirajte tačke: centar, blizu svakog kraja, nekoliko položaja sata, područje stalka, obrađeni prijelaz i bilo koji udubljeni element. Za kvalifikaciju ili rješavanje sporova, može se opravdati mikroskopija poprečnog presjeka prema ASTM B487/ISO 1463 ili dogovoreni zajednički obrađeni kupon svjedoka.
Akreditacije dobavljača pružaju kontekst, a ne prihvatanje serije. PregledStranica certifikata Cymber Metalaodvojeno od MTC-a, certifikata o pozlaćivanju i izvještaja o inspekciji potrebnih za stvarnu pošiljku.
Izbor dobavljača: Pitajte šta ponuda ne kaže
Najjeftiniji dobavljač često izgleda najjeftinije jer teški zahtjevi nisu navedeni u ponudi. Prije poređenja jediničnih cijena, postavite ovih sedam pitanja:
- Koja vrsta i standard bakra su uključeni?"Čisti bakar" nije potpun odgovor.
- Koji se postupak niklovanja navodi?Elektrolitički nikl i elektrolitički nikl-fosfor ne bi trebali dijeliti jednu nejasnu stavku.
- Da li je debljina specificirana kao prosječna ili minimalna lokalna?Zatražite značajne površine i lokacije mjerenja.
- Jesu li krajevi, navoji, rupe i oznake letvi pokriveni ili se prihvataju kao izloženi?Odgovor napišite na crtežu.
- Da li su dimenzije zagarantovane prije ili poslije galvanizacije?Uključite nakupljanje premaza u listu tolerancija.
- Koja su inspekcije i pravila uzorkovanja serije uključena?Izvještaj o prototipu ne kontrolira automatski svaku proizvodnu seriju.
- Kako će se gotove površine pakovati i slati?Nikl je čvršći od golog filma bakrenog oksida, ali abrazija i vlaga kontaminirana hloridom i dalje mogu oštetiti stanje u kojem je isporučen.
Ozbiljan dobavljač trebao bi biti siguran u odvajanje troškova osnovnog materijala, mašinske obrade, prevlačenja, inspekcije i pakovanja. Ako svako tehničko pitanje dobije isti odgovor - "nema problema" - vjerovatno ne postoji kontrolisani proces iza ponude.
Ukupni troškovi polaganja: Cijena niklanja se određuje po površini
Nemojte porediti niklovane bakarne šipke samo po cijeni po kilogramu. Bakar se kupuje uglavnom po masi; rad na prevlačenju zavisi od površine, debljine nanosa, opterećenja stalka, maskiranja, pripreme površine i inspekcije.
Za dugi okrugli štap, zanemarujući krajeve, površina po jedinici mase je približno:
Površina po kg = 4 / (gustoća bakra x promjer šipke)
Koristeći gustinu bakra od oko 8.960 kg/m3:
- Štap od 20 mm ima otprilike 0,0223 m² bočne površine po kilogramu.
- Štap od 10 mm ima otprilike 0,0446 m² po kilogramu.
Šipka od 10 mm nosi otprilike dvostruko veću površinu prevlake po kilogramu. Ponuda zasnovana samo na težini stoga može iskriviti stvarnu cijenu konverzije.
Umjesto toga koristite ovaj komercijalni model:
Ukupni troškovi po dogovoru = bakarna baza + konverzija + gubitak prinosa mašinske obrade + prevlačenje + inspekcija + pakovanje + prevoz i carina + rizik od kvara
Razmotrimo hipotetičku seriju s navodom "prosjek od 10 mikrometara" i bez lokalnog minimuma. Lako mjerljiv centar dostiže 14 mikrometara, dok područja uz stalak padaju na 4 mikrometra. Dobavljač može braniti prosjek. Kupac i dalje snosi rizik od korozije. Nešto viša jedinična cijena s definiranim lokalnim očitanjima i sljedivošću serije može biti jeftinija narudžba.
Šta navesti u zahtjevu za ponudu (RFQ)
Pošaljite dobavljaču dovoljno informacija da ponudi isti proizvod koji namjeravate odobriti:
- Vrsta bakra, ekvivalentni standard i stanje
- Prečnik, dužina, pravolinijost, kružnost i količina šipke
- Crtanje sa kritičnim dimenzijama i tolerancijama
- Izloženost morskoj vodi: zatvoreni prostor, kondenzacija, prskanje, uranjanje, temperatura i ciklus čišćenja
- Postupak niklovanja: elektrolitički ili elektrolitički nikl-fosfor
- Minimalna lokalna debljina premaza i značajne površine
- Potpuno ili selektivno prevlačenje, uključujući krajeve, navoje, rupe i maskiranje
- Hrapavost površine i ograničenja izgleda tamo gdje je to funkcionalno
- Zahtjev za provodljivost, konačni otpor ili kontaktni otpor
- Metode ispitivanja debljine, prianjanja, poroznosti i korozije
- MTC, certifikat o prevlačenju, izvještaj o inspekciji i zahtjevi za sljedivost
- Odobrenje uzorka, definicija serije i potrebe za inspekcijom treće strane
- Način pakovanja, zemlja odredišta, Incoterm i željeni datum dolaska
Za pregled specifičan za projekat,Kontaktirajte Cymber Metal za zahtjev za ponudu za bakrenu šipku za morski otpads uvjetima crteža i ekspozicije. Trenutne zalihe, minimalna narudžba, izvodljivost obrade, obim testiranja i raspored isporuke trebaju se potvrditi u odnosu na stvarnu specifikaciju, a ne pretpostavljati na osnovu web stranice.
Zaključak
Niklovana bakrena šipka zauzima svoje mjesto u pomorskim električnim sistemima kada je potrebno visokoprovodljivo bakreno jezgro i stabilnija površina pri vlažnoj ili solju opterećenoj atmosferi. To postaje rizična prečica kada se "pomorski" koristi za pokrivanje kontinuiranog uranjanja, oštećenja premaza, izloženih odsječenih krajeva ili nedefinisanog plana inspekcije.
Prvo odaberite bakarnu jezgru. Definirajte izloženost. Navedite proces niklovanja i minimalnu lokalnu debljinu. Izračunajte konačnu dimenziju nakon prevlačenja. Zatim kvalificirajte dobavljača s mjerljivim kriterijima prihvatljivosti.
Uvijek želim spomenuti kompletan asortiman proizvoda Cymber Metala i koristiti ovu web stranicu.https://www.cymbermetal.com/da saznate više o njima.
Često postavljana pitanja
Ne podrazumijeva se. Niklanje može zaštititi bakarnu šipku u vlažnim, solju opterećenim ili povremenim prskanjem, ali kontinuirana morska voda dodaje rizike od defekata, pukotina, abrazije i inspekcije. Za potopljenu ili tekuću morsku vodu, uporedite opcije legura kao što su kupronikel ili nikl aluminijum bronza i potvrdite brzinu, temperaturu, pritisak, spojne metale i mehaničko opterećenje prije odabira materijala.
Aksijalna provodljivost milimetarske bakrene jezgre ostaje dominantno prisutna u bakru jer je sloj nikla debeo samo mikrometara. Međutim, nikl ima mnogo nižu provodljivost od bakra, a prevučeni kontaktni sloj može utjecati na otpor spoja. Navedite provodljivost osnovnog metala i, za kritične spojeve, ispitivanje otpora na četiri terminala na završnom dijelu ili spoju.
Ne postoji jedinstvena debljina u morskim uslovima. Mogući početni rasponi za RFQ su 5-15 mikrometara za rad u zaštićenim prostorima, 15-30 mikrometara za izloženost atmosferi opterećenoj solju i 25-50 mikrometara za teže uslove prskanja ili rukovanja. Konačna minimalna lokalna debljina mora odražavati vrstu naslaga, geometriju, poroznost, abraziju, izloženost i projektovani vijek trajanja. Navedite značajne površine i lokacije mjerenja; nemojte se oslanjati samo na prosječnu debljinu.
Ništa nije automatski bolje. Elektrolitički nikl je praktičan za jednostavne provodljive oblike, ali može varirati s raspodjelom struje. Hidrohemijski nikl-fosfor daje ravnomjernije pokrivanje na složenoj geometriji, dok sadržaj fosfora mijenja otpornost, tvrdoću i ponašanje pri koroziji. Odaberite proces prema geometriji, električnim interfejsima, zahtjevima za koroziju i ukupnim troškovima.
Ne postoji odbranjiva univerzalna konverzija. Ispitivanja slanom maglom prema ASTM B117 i ISO 9227 standardima su ubrzane komparativne metode, a ne direktni satovi vijeka trajanja. RFQ treba definirati metodu, trajanje, stanje uzorka, orijentaciju i kriterije kvara, a zatim koristiti historiju terena ili validaciju specifičnu za primjenu za predviđanje vijeka trajanja.
Zatražite MTC osnovnog materijala, certifikat o prevlačenju, izvještaj o dimenzijama, očitanja debljine premaza na dogovorenim lokacijama, rezultate adhezije ili poroznosti kada je to navedeno, izvještaj o ispitivanju korozije, završno električno ispitivanje gdje je potrebno i sljedivost od topline/lota do galvanizacije. Sami certifikati dobavljača ne dokazuju da je isporučena serija ispunila narudžbenicu.
Vrijeme objave: 09.08.2026.